

Práškové lakování je suchý dokončovací proces: jemně mletý prášek na bázi pryskyřice je elektrostaticky nabit, nastříkán na uzemněný obrobek a poté vypálen, aby se částice roztavily, stékaly a vytvrzovaly do tvrdého souvislého filmu. Protože není obsaženo žádné rozpouštědlo, povlakem je samotný prášek – což je důvod, proč je povrch opatřený práškovou barvou téměř nulové emise VOC a vytvoří 50–100 µm film v jediném průchodu.
Termín má také proti proudu význam. Uvnitř práškovacího závodu „práškové lakování“ také popisuje potahování a modifikaci jednotlivých částic – připojování přísad, pigmentů nebo funkčních vrstev na povrchy prášku. Oba významy spočívají na stejné disciplíně: přísná kontrola nad tím, jak se prášek mele, třídí, suší a obsahuje.
Co je to vlastně práškové lakování?
Práškový lak je 100% pevný povlakový materiál. Ve složení není žádná voda ani žádné rozpouštědlo: typický produkt obsahuje 50–70 % pryskyřice , 20–40 % pigmentů a plniv a 1–5 % přísad, jako jsou tekutá činidla, odplyňovací činidla a přísady regulující náboj. Tyto přísady se mísí v tavenině, chladí, drtí a melou na střední velikost částic zhruba 30–45 µm, než se vůbec dostanou do stříkací pistole.
Dvě rodiny
- Termosetové prášky — epoxid, polyester, polyester-epoxidový hybrid, polyuretan, akryl a fluoropolymer. Ty se v peci zesíťují a tvoří velkou většinu průmyslového práškového lakování.
- Termoplastické prášky — nylon, PVC a polyethylen. Tyto se taví a tečou bez chemického zesíťování, což umožňuje velmi silné filmy a silnou chemickou odolnost.
Chemie následuje servisní prostředí: epoxid, kde je důležitá ochrana proti korozi v interiéru, polyester, kde je nepřítelem sluneční světlo a počasí, hybridy pro interiérové kovové zboží a fluoropolymer pro agresivní chemické nebo vysokoteplotní provoz.
Jak funguje proces práškového lakování
Sekvence je krátká, ale každá fáze je neúprosná. Znečištěný povrch nebo slabá zemní dráha zničí jinak perfektní aplikaci.
| Jeviště | Co se stane | Typické parametry |
|---|---|---|
| Předběžná úprava | Podklad odmastěte, opláchněte, poté fosfátujte nebo otryskáte | 3–7 stupňů, 50–60 °C |
| Stojany a maskování | Uzemněte součást a chraňte závity nebo protilehlé plochy | Čisté kontaktní body, nízký odpor |
| Aplikace | Corona nebo tribo pistole stříká nabitý prášek | 60–100 kV, odstup 15–25 cm |
| Vytvrzování | Pec taví, teče a zesíťuje fólii | 180–200 °C teplota kovu, 10–20 min |
| Chlazení a kontrola | Ochlaďte vzduchem, poté zkontrolujte tloušťku a přilnavost | 50–100 µm suchý film |
Proč na poplatku záleží
Když prášek opouští pistoli, na částice se aplikuje vysokonapěťový náboj s nízkou intenzitou proudu, který je poté přitahován k uzemněnému obrobku. Tato elektrostatická přitažlivost drží prášek na místě před vytvrzením a umožňuje regeneraci: přestřik, který mine součást, lze zachytit, prosít a znovu použít, přičemž dobře fungující kabiny se zotaví 95 % nebo více nastříkaného prášku.
Práškové lakování vs tekuté barvy
Tyto dvě povrchové úpravy nejsou zaměnitelné a výběr obvykle závisí na objemu, substrátu a cílech vzhledu.
- Emise: prášek neobsahuje žádné rozpouštědlo, takže výstup VOC prudce klesá ve srovnání s tekutou barvou na bázi rozpouštědla.
- Konstrukce filmu: jeden průchod prášku dosahuje 50–100 µm, zatímco kapalné systémy obvykle potřebují několik vrstev, aby tomu odpovídaly.
- Trvanlivost: Vytvrzené práškové filmy dobře odolávají nárazu, otěru a odlupování a epoxidové nebo hybridní systémy procházejí dlouhými testy v solné mlze, když je předúprava správná.
- Změna barvy: kapalina zde vítězí – změna práškových barev znamená čištění kabiny a linek, proto práškovací dílny dělají šarže podle barvy.
- Substráty: prášek potřebuje vodivou část odolnou vůči teplu; plasty a sestavy citlivé na teplo obecně zůstávají s tekutými nebo UV vytvrzovanými povlaky.
Proč rozložení velikosti částic rozhoduje o kvalitě práškového lakování
Dva prášky mohou sdílet stejnou chemii a chovat se zcela odlišně, protože výkon žije v distribuci velikosti částic. Příliš mnoho jemných částic a prášek špatně fluidizuje, nabíjí se nekonzistentně a práší v kabině. Příliš mnoho hrubých částic a film je hrubý a má pomerančovou kůru. Většina druhů práškových laků se proto zaměřuje na a medián kolem 30–45 µm s horním řezem blízko 100 µm.
| Zlomek | Typický cíl | Co se stane if you miss it |
|---|---|---|
| Pokuty | Pod 10 µm se udržuje nízká | Špatná fluidizace, prašnost, nízká účinnost přenosu |
| Medián (D50) | 30–45 µm | Tok, pokrytí a hladkost filmu mimo specifikaci |
| Hrubý | Horní řez blízko 100 µm | Drsný povrch, nerovnoměrné vytvrzení, těžší filmy |
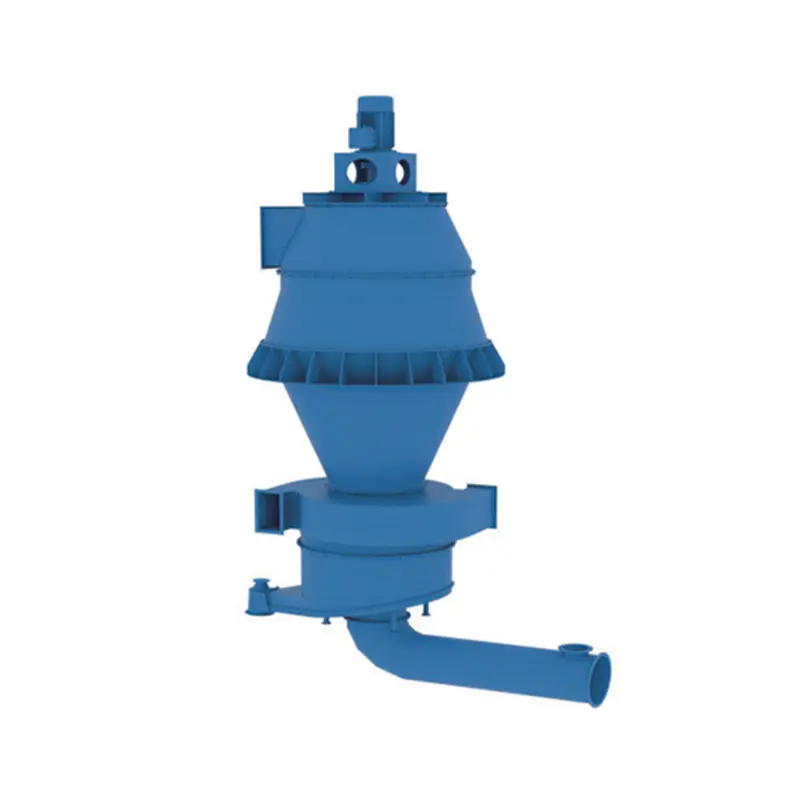
Kvalitu prášku proto určuje klasifikace, nikoli samotné mletí. A dynamický klasifikátor prášku ořezává horní řez a vytahuje jemné částice ven stejným proudem vzduchu a bod řezu lze upravit bez zastavení vlasce.
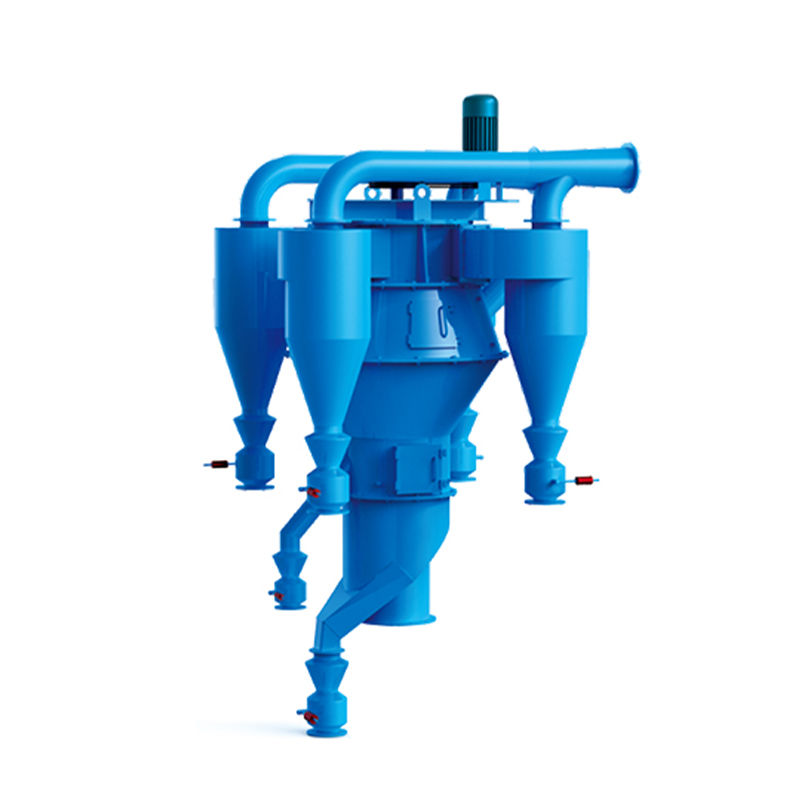 Ultrajemný práškový klasifikátor řady TS-CX Suchá ultrajemná klasifikace s nastavitelnou jemností 200–1000 mesh, vhodná tam, kde kvalita prášku závisí na přesném horním řezu a odstraňování jemných částic při kontinuálním zpracování. Zobrazit produkt →
Jak se vyrábí prášek pro práškové lakování
Přeměna pryskyřice, pigmentu a plniva na stříkatelný prášek je sekvence míchání, tavení a zmenšení velikosti – a poslední dva kroky rozhodují o konečném produktu.
- Zvažte a předmixujte suroviny v mixéru s vysokou intenzitou.
- Tavné míchání ve dvoušnekovém extrudéru při teplotě zhruba 90–120 °C, takže pryskyřice smáčí všechny částice pigmentu.
- Taveninu ochlaďte na pásu, poté rozdrťte a rozdrťte na hranolky.
- Rozemlejte a klasifikujte třísky, často v jediném vzduchovém třídicím mlýnu, abyste dosáhli cílové velikosti částic.
- Prosévání, detekce kovů a balení.
Fáze mletí je místo, kde většina rostlin získává nebo ztrácí peníze.
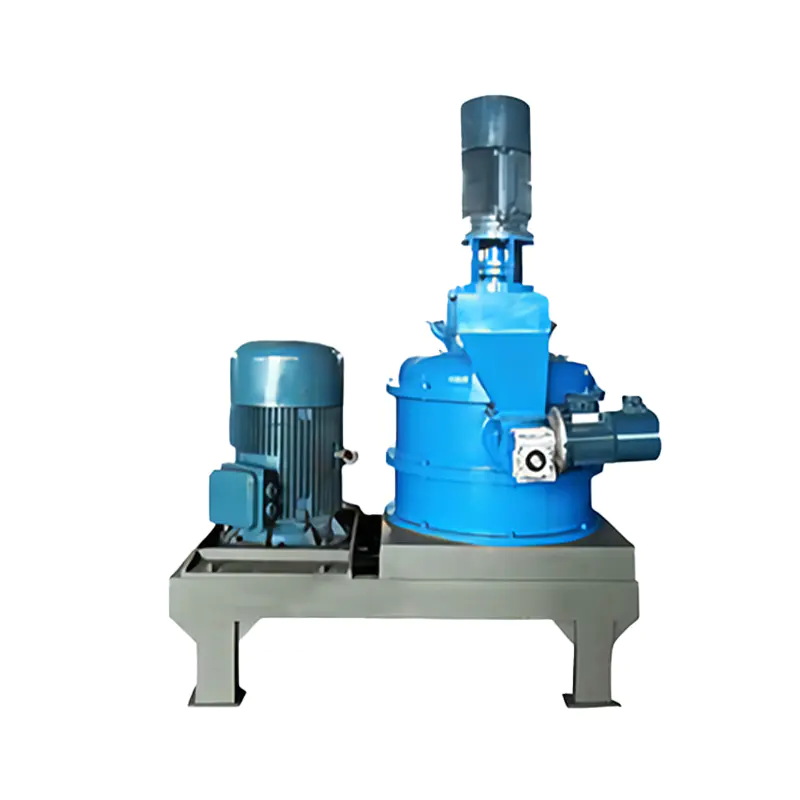 Vzduchový klasifikační mlýn pro ultrajemné mletí Kombinuje nárazové broušení a vnitřní klasifikaci pro řízení D50 od 1,5–45 μm, což pomáhá řídit teplo při mletí práškové barvy. Zobrazit produkt →
Vzduchový třídicí mlýn kombinuje nárazové mletí s vnitřním třídicím kolem, takže mlýn opouštějí pouze částice pod bodem řezu, zatímco nadrozměrný materiál stále cirkuluje. Teplo z mletí je odváděno proudem vzduchu, což je důležité, protože práškové lakové pryskyřice měknou a rozmazávají se, pokud mlýn běží za tepla.
Povlakové částice, nikoli panely
Stejné slovo se objevuje o jednu fázi dříve v řetězci. Suché potahování částic – často nazývané prášková modifikace – obaluje každou částici tenkou vrstvou aditiva, pigmentu nebo funkčního materiálu, aniž by se cokoliv rozpouštělo.
Při výrobě práškových laků se to používá k pojení kovových pigmentů, takže se již neoddělují od základního prášku během nabíjení tribo, ak suchému potahování hostitelských částic oxidem křemičitým nebo oxidem hlinitým v nanoměřítku pro zlepšení tekutosti a stability náboje. Kromě povlaků zlepšuje stejná technika disperzi plniv v cementových, chemických a bateriových materiálech.
Jednotky na bázi rotoru vykonávají práci s vysokým střihem a krátkou dobou zdržení, což udržuje teplotu pod kontrolou. Náš stroj na práškové lakování a úpravy je stavěn přesně pro tuto povinnost, kombinuje sušení, dezintegraci a úpravu povrchu v jediném průchodu.
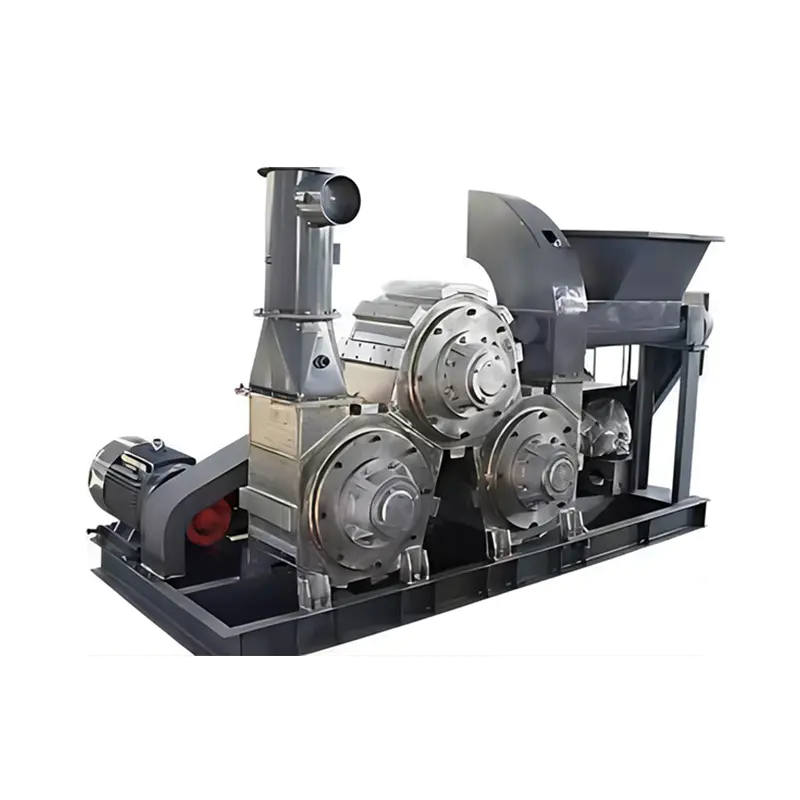 Stroj na práškové lakování a úpravy Kombinuje sušení, dezintegraci a povrchovou úpravu v jednom průchodu pro minerální prášky, s přesným dávkováním modifikátoru a teplem generovaným třením. Zobrazit produkt →
Kontrola prachu, rekuperace a hygiena vedení
Práškové lakování je činnost generující prach na obou koncích řetězce. V kabině musí být přestřik zachycen a buď regenerován, nebo zlikvidován; v brusírně a třídění se jemné frakce musí sbírat dříve, než se dostanou na filtr nebo na pracoviště.
Dvě pravidla udržují linii čistou a vyhovující:
- Oddělte regeneraci od odpadu. Cyklon vrací použitelný hrubý prášek do násypky, zatímco kartušový nebo pytlový filtr zpracovává jemnou frakci, která by jinak zkazila regeneraci.
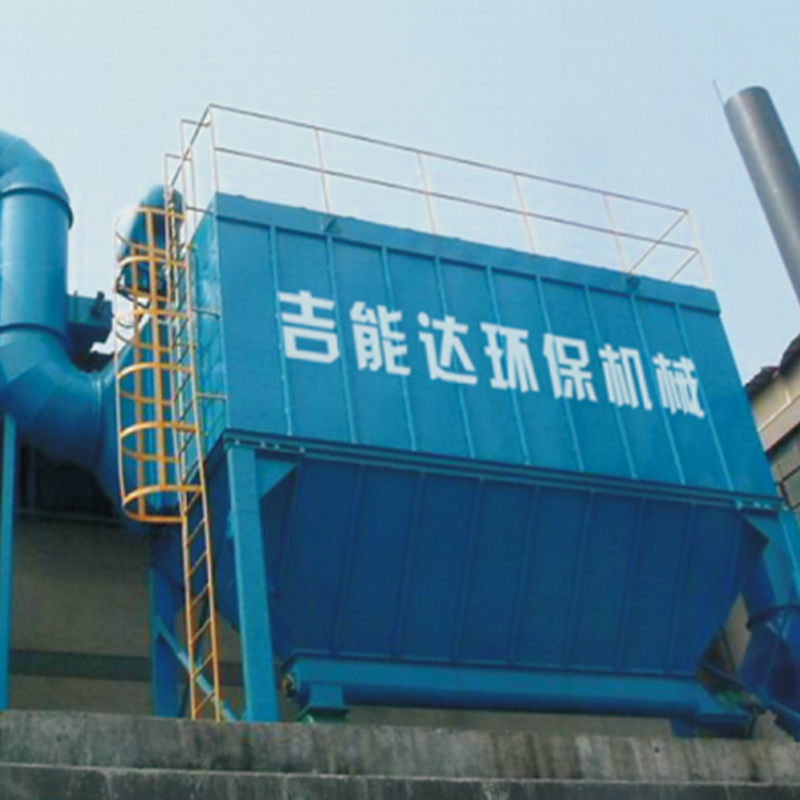
- Dimenzujte sběrač pro prach, ne pro proudění vzduchu. Jemné práškové lakování je lehké a lepkavé, takže pulzně čisté vakové kolektory s velkorysou látkovou plochou udrží stabilní pokles tlaku mnohem déle než poddimenzované jednotky.
Od roku 2002 náš tým vyrábí zařízení pro broušení, klasifikaci, sušení a odstraňování prachu pro cementářský, chemický, energetický a ocelářský průmysl, podložený certifikací ISO 9001, ISO 14001 a OHSAS 18001. Standardními nástroji této sady nástrojů jsou pulzní vakové kolektory, jako je řada LMC/CDMC a jednotky vzduchové komory specifické pro uhelný mlýn.
Klíčové věci
- Práškový lak je 100% pevná povrchová úprava bez rozpouštědel nanášená elektrostaticky a vytvrzená v peci do tvrdého filmu.
- Tloušťka filmu se obvykle pohybuje mezi 50 a 100 µm a dobře fungující kabina obnoví 95 % nebo více svého přestřiku.
- O výkonu se rozhoduje dlouho před stříkací pistolí – distribucí velikosti částic, mletím a klasifikací.
- Potahování a modifikace suchými částicemi rozšiřuje stejnou myšlenku na samotný povrch částic.
Pokud specifikujete linku broušení, klasifikaci, sušení nebo odstraňování prachu pro výrobu prášku, naši inženýři mohou zkontrolovat váš materiál a cílové rozdělení velikosti částic. Pošlete nám podrobnosti a my se vrátíme s funkční konfigurací.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588