

Práškové lakování funguje tak, že elektrostaticky nabíjí suché polymerní částice, nastříká je na uzemněnou část a poté tuto část zahřívá, dokud se částice neroztaví, stékají a nevytvrdnou do souvislého filmu. Při aplikaci se nic neodpařuje, protože pudr ano 100% pevné , takže výsledkem je tvrdá, plastová kůže, která je typicky 50 až 100 mikronů tloušťka v jediném průchodu — zhruba dvojnásobek až trojnásobek tloušťky jedné vrstvy tekuté barvy.
V praxi se odpověď dělí na dvě poloviny: co se děje uvnitř lakovací kabiny a co se stalo s práškem dlouho předtím, než se vůbec dostal do stříkací pistole. Většina lidí, kteří se ptají na tuto otázku, se buď rozhoduje mezi práškem a barvou, nebo řeší problémy s linkou, která nebude mít konzistentní povrch. Obě skupiny potřebují stejné dvě skutečnosti. Adheze pochází z elektrického pole; trvanlivost pochází z chemické zesíťovací reakce v peci. Velikost částic, předúprava, uzemnění a regenerace přestřiku, to vše slouží těmto dvěma mechanismům.
Jak funguje práškové lakování v jednoduchých termínech
Koronová stříkací pistole umístí na špičku vysokonapěťovou elektrodu, obvykle někde mezi 60 a 100 kV . Jak stlačený vzduch tlačí prášek kolem této elektrody, každá částice získává záporný náboj. Obrobek je uzemněn, takže se chová jako opačný pól magnetu. Nabité částice sledují siločáry k povrchu, a jakmile dopadnou, zbytkový náboj je tam drží – alespoň dostatečně dlouho na to, aby se část dostala do vytvrzovací pece.
Některé systémy místo toho používají triboelektrické nabíjení, kde tření mezi práškem a vnitřní hlaveň zbraně přenáší náboj. Tribo pistole jsou oblíbené pro díly s hlubokými vybráními, protože se vyhýbají efektu Faradayovy klece, který zabraňuje částicím nabitým korónou dostat se dovnitř těsných rohů.
Teplo dokončí práci. V termosetovém prášku reagují pryskyřice a vytvrzovací činidlo v peci a tvoří zesíťovanou síť, která se znovu neroztaví. To je důvod, proč správně vytvrzený práškový nátěr odolává odlupování, chemikáliím a UV záření mnohem lépe než většina barev schných na vzduchu. Termoplastický prášek se naproti tomu jednoduše roztaví a znovu ztuhne, což vyhovuje silnějším fóliím a aplikacím, kde je přepracování důležitější než odolnost vůči rozpouštědlům.
Pět kroků linky na práškové lakování
Každá operace průmyslového práškového lakování, od malé dílny až po velkoobjemové zařízení, probíhá ve stejném pořadí. Přeskočte nebo zkraťte krok a porucha se projeví o měsíce později jako odštípnutí, puchýře nebo tečení koroze.
- Předúprava. Alkalické odmaštění, oplachování vodou a konverzní nátěr — fosforečnan železitý, fosforečnan zinečnatý nebo alternativa bez chromu — tvoří chemickou kotvu pro film. Dobře řízená linka pro předúpravu může posunout výkon solného postřiku z několika set hodin na více než tisíc.
- Maskování a uzemnění. Závity, protilehlé plochy a elektrické kontaktní body se zamaskují a každý hák závěsu musí mít čistý kontakt kov na kov. Slabá půda je jednou z nejčastějších příčin tenkého, nerovnoměrného pokrytí.
- Aplikace. Pistole nanáší prášek, dokud film nedosáhne cílové tloušťky. Přestřik ze stříkací kabiny je zachycen cyklonem nebo regenerační jednotkou kazety a přimícháván zpět do krmiva, což je důvod, proč práškové linky běžně obnovují 95 % nebo více materiálu, který postrádá součást.
- Vytvrzování. Obvykle potřebují termosetové prášky 180 až 200 °C po dobu 10 až 20 minut při teplotě kovu, nejen teplotě vzduchu v peci. Podtvrzení zanechává film, který se snadno poškrábe a vytvoří skvrny; přetvrzování způsobuje žloutnutí a ztrátu lesku. UV vytvrditelné prášky tento krok dramaticky zkracují a otevírají dveře substrátům citlivým na teplo.
- Chlazení a kontrola. Tloušťkoměry, leskoměry, nárazové testy a křížové kontroly adheze potvrzují šarži před odesláním. Měřením po vychladnutí součásti se vyhnete zavádějícím údajům na měkkém filmu.
Strana prášku: Jak se vyrábí práškový nátěr
Nátěrový prášek je navržený, ne pouze mletý pigment. Jeho receptura kombinuje pryskyřičný systém s vytvrzovacími činidly, pigmenty, plnivy, tekutými a vyrovnávacími činidly, odplyňovacími činidly a malým množstvím vosku. Každá složka mění, jak se prášek chová v násypce pistole a jak film vytéká z pece.
- Pryskyřičné systémy: epoxid, polyester, hybrid epoxy-polyester, polyuretan a akryl
- Funkční přísady: egalizační prostředky, odplyňovací prostředky, matovací prostředky a přísady za sucha
- Barviva a efektní pigmenty: organické a anorganické pigmenty, kovové vločky a slída
Výroba začíná suchým mícháním, prochází extrudérem taveniny při teplotě zhruba 90 až 120 °C a poté se tavenina ochladí na vločky. Tyto vločky jsou rozdrceny a tříděny na kontrolovanou velikost částic a teprve poté je hotový prášek balen do krabic. Fáze broušení a klasifikace rozhoduje o tom, zda se konečný produkt rozstřikuje hladce, nebo plive a bouří.
 Stroj na práškové lakování a úpravy Modifikátory a materiály jsou přesně dávkovány a rovnoměrně přidávány podle směšovacího poměru, čímž je zajištěna okamžitá přesnost směšovacího poměru. To umožňuje vysokou... Zobrazit produkt →
U spojených kovových prášků a prášků se speciálním efektem musí být pigment na částice prášku nataven, nikoli mechanicky přimíchán. To je úkol úpravy povrchu a je to přesně ten druh procesu, jaký máme my stroj pro práškové lakování a úpravy byl vyvinut pro. Jiangsu JND Environmental & Energy Technology staví zařízení pro broušení, klasifikaci a zpracování prášku v Yanchengu od roku 2002, takže máme tendenci dívat se na lakovací linku nejprve ze strany materiálu.
Velikost a distribuce částic: Skrytá proměnná
Zeptejte se kteréhokoli zkušeného lakýra, proč jedna šarže vytváří zrcadlově hladký povrch a další vypadá jako pomerančová kůra, a rozhovor se obvykle stočí k distribuci velikosti částic. Dobrý elektrostatický rozprašovací prášek má střední průměr zhruba 25 až 45 mikronů , s pečlivě zastřiženými ocasy. Chcete-li vidět, jak je tento bod řezu řízen mechanicky, podívejte se na naši průmyslovou poznámku jak funguje dynamický klasifikátor prášku prochází principem separace.
| Zlomek | Typická velikost | Vliv na aplikaci a konečnou úpravu |
|---|---|---|
| Hrubý ocas | Nad 100 mikronů | Silná pomerančová kůra, nerovný film, občasné plivnutí zbraně |
| Pracovní řez | 20 až 80 mikronů | Stabilní fluidizace, spolehlivé nabíjení, hladký vytvrzený film |
| Jemný ocas | Méně než 10 mikronů | Prašnost, špatná fluidizace, nižší účinnost přenosu, vyšší nebezpečí prachu |
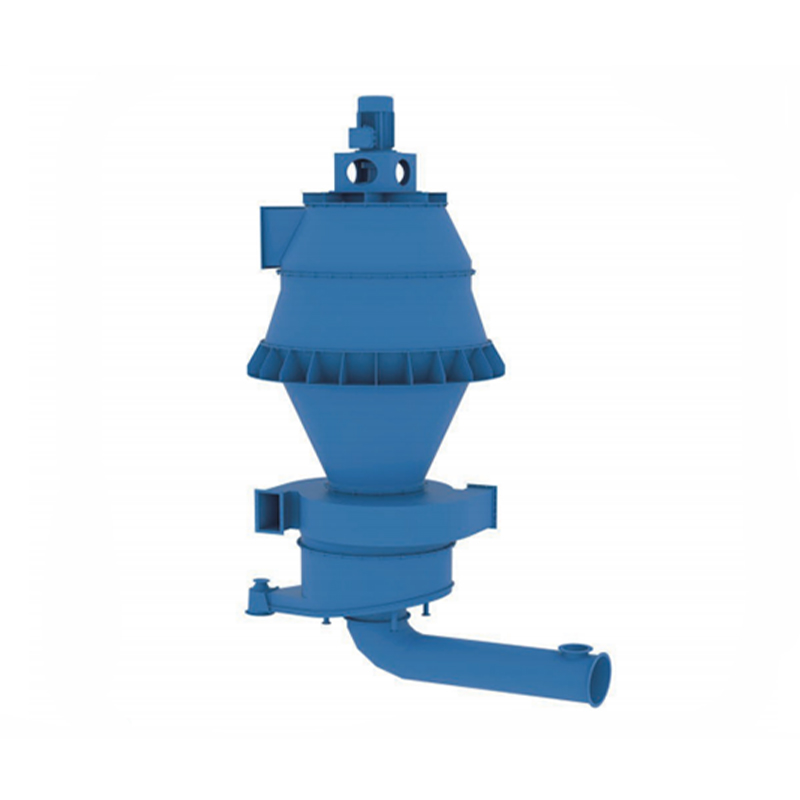 JSP ultrajemný klasifikátor prášku Pro snížení spotřeby energie a zlepšení účinnosti systému v systémech mletí cementu se nyní široce používá kombinovaný proces semifinálového mletí. Inteligentní du... Zobrazit produkt →
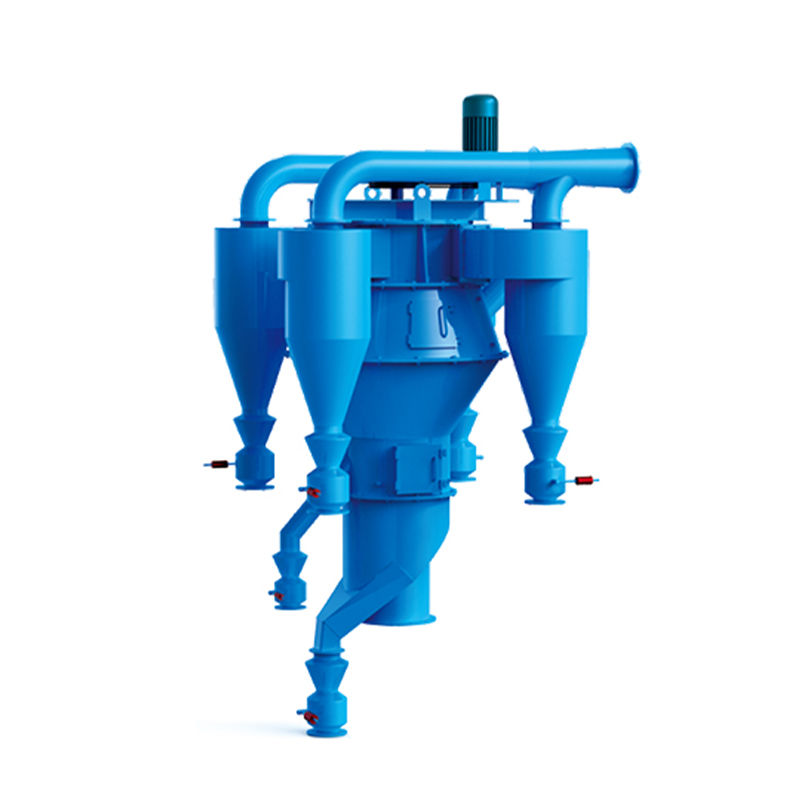
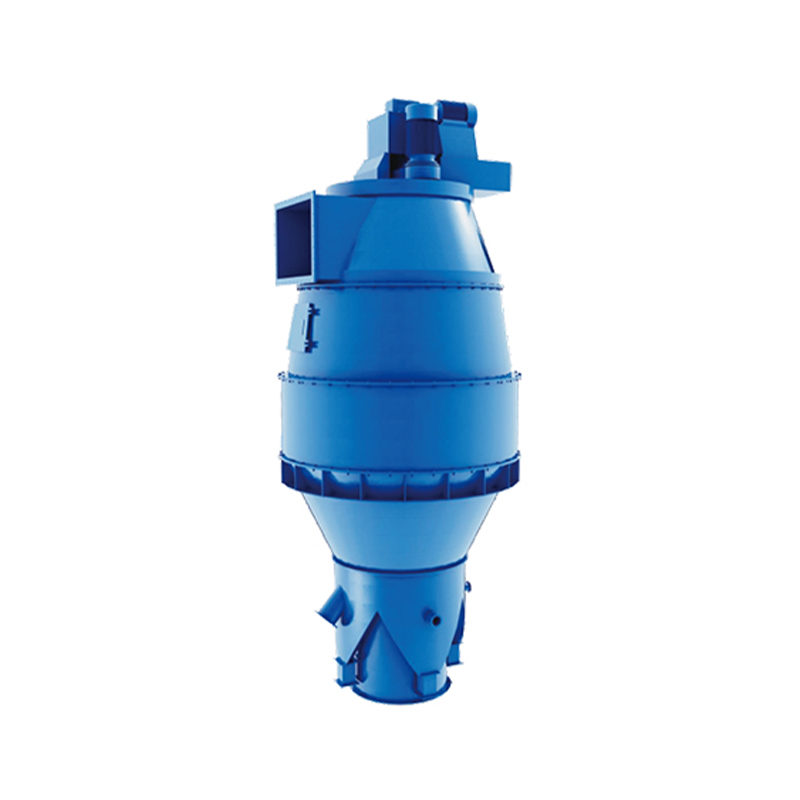
Čisté stříhání těch ocasů je klasifikační práce. Vzduchové třídiče a ultrajemné rotační třídiče umožňují výrobci prášku udržet těsnou distribuci šarže po dávce, což snižuje množství regenerovaného materiálu, který je třeba zpětně mísit, a udržuje vzhled filmu konzistentní od jedné dodávky k druhé.
Práškové lakování vs. Mokrá barva
Tyto dvě povrchové úpravy nejsou zaměnitelné a rozdíly vysvětlují, proč prášek dominuje tolika linkám pro povrchovou úpravu kovů.
| Faktor | Práškové lakování | Tekutá barva |
|---|---|---|
| Přepravce | Žádné, 100% pevné látky | Rozpouštědlo nebo voda |
| Film na vrstvu | 50 až 100 mikronů | 20 až 40 mikronů |
| Těkavé emise | Téměř nula | Závisí na obsahu pevných látek |
| Přestříkejte | Obnovitelné a znovu použitelné | Většinou odpad |
| Vytvrzování | Vytvrzování v troubě nebo UV zářením | Možnost okolního nebo nízkého pečení |
| Nejvhodnější substráty | Kovy plus MDF a plasty se speciálními prášky | Téměř jakýkoli substrát |
Tam, kde prášek ztrácí půdu pod nohama, je teplota. Pokud součást nemůže přežít pec, kapalná barva stále vítězí, pokud pro tento substrát není k dispozici prášek vytvrditelný UV zářením nebo prášek při nízkých teplotách.
Prach, bezpečnost a obnovovací smyčka
Jemný organický prášek je hořlavý a každá operace nanášení by s ním měla zacházet tímto způsobem. Konstrukce kabiny, kontinuita uzemnění, vodivé vedení a ventilace výbuchu se řídí normami, jako jsou NFPA 652 a 654 v Severní Americe a směrnicemi ATEX v Evropě. Operátoři by také měli sledovat, zda se na římsách a svítidlech nehromadí prach, což je místo, kde začínají sekundární akce.
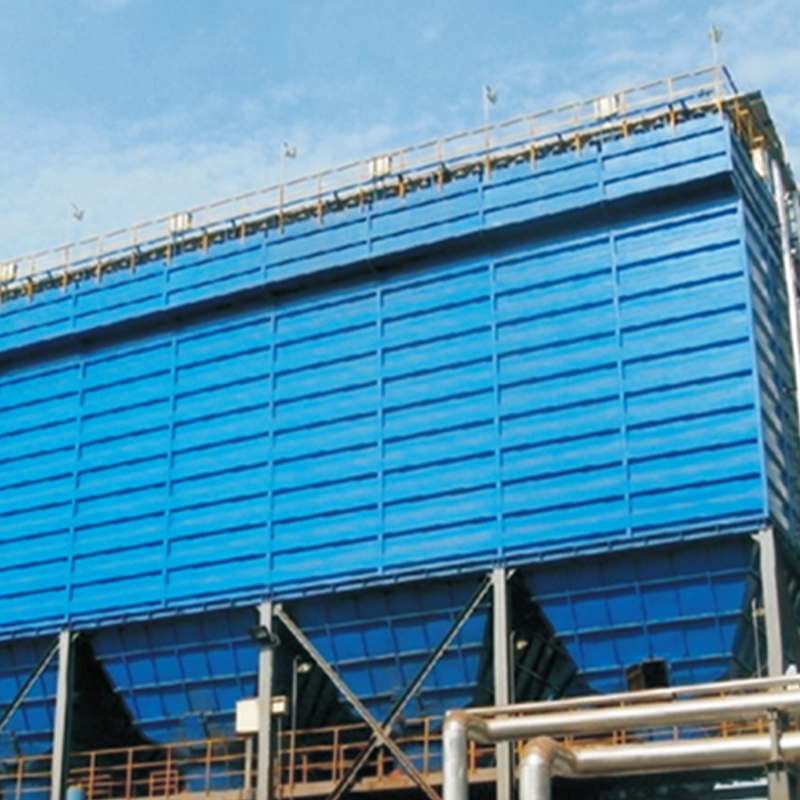 JQM série air box pulzní sběrač prachu Pulzní sáčkový prachový sběrač air-box řady JQM je sáčkový sběrač prachu vyvinutý naší společností na základě technologie zavedené od americké společnosti Fuller, čerpající z ... Zobrazit produkt →
Na straně výroby prášku, kde mlýny a třídiče kontinuálně vypouštějí velké objemy jemného materiálu, je sběr prachu nepřetržitou povinností spíše než přerušovanou. Sběrač prachu s pulzním vakem řady JQM je typem jednotky, kterou dimenzujeme pro tyto mlecí a klasifikační okruhy, a stejná logika platí pro jakékoli zařízení, které manipuluje s sypkým práškem.
- Udržujte všechna vodivá zařízení propojená a uzemněná
- V regeneračních jednotkách používejte vodivá nebo antistatická filtrační média
- Omezte obsah jemných ocasů, což je zlomek, který zůstane ve vzduchu nejdéle
- Vyčistěte římsy, potrubí a stěny kabin podle zdokumentovaného plánu
Běžné otázky o práškovém lakování
Potřebuje práškové lakování vždy troubu?
Termosetové prášky ano. UV-vytvrditelné prášky vytvrzují pod lampami během sekund až minut a nízkoteplotní formulace mohou vytvrzovat kolem 120 až 140 °C, díky čemuž jsou díly citlivé na teplo životaschopné.
Jak tlustý je práškový lak?
Většina dekorativních a ochranných nátěrů přistává mezi 50 a 100 mikrony. Funkční filmy, jako jsou povlaky ve fluidním loži na potrubí nebo armaturách, mohou dosáhnout několika set mikronů v jednom průchodu.
Proč práškové lakování někdy vypadá nerovnoměrně?
Obvykle jedna ze tří příčin: široká distribuce velikosti částic, nekonzistentní zemní dráha na závěsu nebo trouba, která nedosahuje teploty kovu ve specifikovaném čase.
Je práškové lakování odolnější než barva?
U kovových dílů, které procházejí řádnou předúpravou, obecně ano. Zesíťovaný film odolává nárazu, chemikáliím a UV lépe než většina na vzduchu schnutých barev a při jeho tvorbě se nespoléhá na odpařování rozpouštědla.
Práškové lakování funguje díky jednoduchému partnerství: elektrické pole umístí prášek tam, kam chcete, a teplo promění uvolněný prach v trvalou pokožku. Vše ostatní – chemie předúpravy, bod omezení klasifikace, regenerační smyčka, prachový systém – existuje proto, aby byly tyto dva mechanismy spolehlivé ve výrobním měřítku.
Pokud specifikujete zařízení pro výrobu prášku, frézování, klasifikaci nebo kontrolu prachu, naši inženýři rádi posoudí váš materiál a vaši cílovou distribuci. Pošlete nám podrobnosti o vašem procesu a my se vrátíme s praktickým doporučením spíše než s obecnou nabídkou.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588