

Práškové lakování je suchý dokončovací proces, při kterém se elektricky nabité částice pryskyřice a pigmentu nastříkají na uzemněnou součást a poté se vypalují, dokud se tyto částice neroztaví, tečou a nevytvrzují do tvrdého souvislého filmu. To je krátká odpověď na otázku "co je práškové lakování?" Neexistuje žádné rozpouštědlo, žádný kapalný nosič a žádná doba odvětrání. Povlak přichází jako pevný prášek a opouští pec jako houževnatý plastový obal, který je často několikrát silnější než jedna vrstva mokré barvy.
Pokud jste někdy přejeli prstem po rámu jízdního kola, kartotéce nebo hliníkovém rámu okna a nahmatali hladký, lehce voskový povrch, už jste se práškového lakování dotkli. Je to jedna z nejrozšířenějších průmyslových povrchových úprav na světě, která chrání vše od elektrických krytů až po zemědělské stroje.
Co je práškové lakování, jednoduše řečeno
Chemicky je nátěrový prášek jemně mletá směs čtyř skupin složek: pryskyřičné pojivo, pigmenty a plniva, vytvrzovací činidlo a malé procento přísad, jako jsou modifikátory toku, odplyňovací činidla a UV stabilizátory. Nic ve směsi není tekuté. Směs se vyrábí jako pevná látka, mele na přesně kontrolovanou velikost částic a odesílá se v krabicích nebo fluidních násypkách.
Aplikace je v principu jednoduchá. Kovová část je uzemněna, elektrostatická pistole nabíjí částice prášku, když opouštějí trysku, a nabité částice jsou vytahovány na uzemněný povrch, kde se drží, dokud trouba nevykoná svou práci. Pro určité malé díly a těžké drátěné zboží se místo toho používá fluidní lože. Potažená část pak prochází pecí při zhruba 180 až 200 stupňů Celsia po dobu 10 až 20 minut v závislosti na chemii a hmotnosti součásti.
Dvě vlastnosti oddělují práškové lakování od mokrého laku. Za prvé, film se tvoří tavením spíše než odpařováním: prášek teče do souvislé vrstvy a poté se zesíťuje do termosetové sítě. Za druhé, neexistuje v podstatě žádné rozpouštědlo, které by se uvolnilo, takže prášky jsou formulovány jako materiály s nulovými nebo téměř nulovými VOC a přestřik, který mine součást, lze shromáždit a znovu použít.
Co vlastně obsahuje nátěrový prášek
Formulace se liší podle aplikace, ale většina termosetových prášků se řídí podobným receptem. Níže uvedená tabulka ukazuje typické rozsahy a úlohu, kterou jednotlivé komponenty vykonávají.
| Komponenta | Typický podíl | Funkce |
|---|---|---|
| Pryskyřičné pojivo | 50 až 70 procent | Vytváří film a nastavuje odolnost, flexibilitu a venkovní výkon |
| Pigmenty a plniva | 20 až 40 procent | Zajistěte kontrolu barvy, krytí, tvrdosti a nákladů |
| Vytvrzovací činidlo | 2 až 10 procent | Reaguje s pryskyřicí během pečení a zesíťuje film |
| Aditiva | 1 až 5 procent | Kontrolujte průtok, odplynění, lesk, nabíjecí schopnost a UV stabilitu |
Jak funguje proces práškového lakování, krok za krokem
- Předúprava. Díl je vyčištěn, odmaštěn a opatřen konverzním povlakem, jako je fosforečnan železa nebo zinku, poté opláchnut a vysušen. O adhezi a korozi se rozhoduje zde, nikoli v peci.
- Aplikace. Prášek se nastříká coronovou nebo tribo pistolí nebo se díl ponoří do fluidního lože. Cílová tloušťka filmu je obvykle 60 až 120 mikronů v jedné vrstvě.
- Vytvrzování. Část vstupuje do konvekční nebo infračervené pece a je držena, dokud kov nedosáhne vytvrzovacího okna specifikovaného dodavatelem prášku, typicky 10 až 20 minut při 180 až 200 stupních Celsia.
- Chlazení a kontrola. Po ochlazení obsluha zkontroluje tloušťku filmu, lesk, barvu a přilnavost a opraví všechny tenké oblasti.
Druhy práškového lakování
Termosetové prášky
To jsou tažní koně tohoto odvětví. Pryskyřice se během vytvrzování zesítí a nelze ji znovu roztavit, čímž vznikne tvrdý, chemicky odolný film. Běžné chemie jsou:
- Epoxid: vynikající chemická odolnost a odolnost proti korozi, ale v exteriéru kříduje, proto se používá pro vnitřní díly a nátěry potrubí.
- Polyester: standardní volba pro venkovní expozici, s dobrou odolností UV záření a lesku.
- Hybridní epoxy-polyester: cenově výhodná střední cesta pro vnitřní dekorativní díly.
- Polyuretan a akryl: specifikováno tam, kde záleží na vzhledu, tvrdosti nebo konkrétní chemické odolnosti.
Termoplastické prášky
Nylonové, PVC, polyethylenové a polypropylenové prášky se taví a tečou, ale nezesíťují, takže vytvářejí mnohem silnější filmy, často 250 až 500 mikronů. Jsou vybrány pro funkční nátěry potrubí, ventilů a dílů, které vyžadují odolnost proti nárazu spíše než dekorativní povrchovou úpravu.
Práškové lakování versus tekuté barvy
Níže uvedené srovnání odráží to, co vidíme na průmyslových tratích. Prášek není vždy řešením, ale na kovových částech, které dokážou snést teplotu pece, obvykle vítězí v odolnosti na jednotku ceny.
| Faktor | Práškové lakování | Tekutá barva |
|---|---|---|
| Těkavé organické sloučeniny | V podstatě nula | 250 až 450 gramů na litr |
| Přenosová efektivita | 90 až 98 procent s regenerací | 30 až 60 procent |
| Tloušťka jedné vrstvy | 60 až 120 mikronů | 20 až 40 mikronů |
| Přestříkejte | Shromážděno a znovu použito | Nebezpečný odpad |
| Doba léčení | 10 až 20 minut | Minuty až hodiny |
Kompromisy jsou skutečné. Prášek nelze použít na podklady citlivé na teplo, jako je většina plastů a dřevo, barevné změny stojí dobu výroby a velmi tenké, stejnoměrné filmy se dosahují hůře než u rozstřikované kapaliny.
Kde se dnes používá práškové lakování
Průmysloví analytici umístili globální trh s práškovými barvami v rozmezí 12 až 15 miliard USD, což představuje nárůst zhruba o 4 až 6 procent ročně. Poptávka pochází z předvídatelného souboru sektorů:
- Automobilová a elektrická vozidla: kola, díly zavěšení, přihrádky na baterie a součásti podvozku.
- Architektonický hliník: okenní rámy, závěsné stěny a obklady, často specifikované na výkonnostní úrovně AAMA 2604 nebo 2605.
- Spotřebiče a nábytek: skříně praček, ledničky, kancelářské stoly a regály.
- Zemědělská a stavební technika: podvozky, rámy a nářadí, které čelí oděru a počasí.
- Elektro a telekomunikace: skříně, skříně a izolace přípojnic.
- Prodejny a sportovní potřeby: rámy jízdních kol, posilovací stroje a kovové hračky.
Za konečnou úpravou: Jak se brousí a klasifikují nátěrové hmoty
Prášek v krabici se zbraní nezačal jako prášek. Pryskyřice, pigment, plnivo a přísady se za sucha mísí a poté se přivádějí do dvoušnekového extrudéru, kde se taví a dispergují při 90 až 110 stupních Celsia. Horký materiál je lisován do tenkých vloček, ochlazen na křehký plát a rozlámán na třísky. Vše po tomto bodě je problémem zmenšení velikosti a právě zde se do značné míry rozhoduje o kvalitě konečného nátěru.
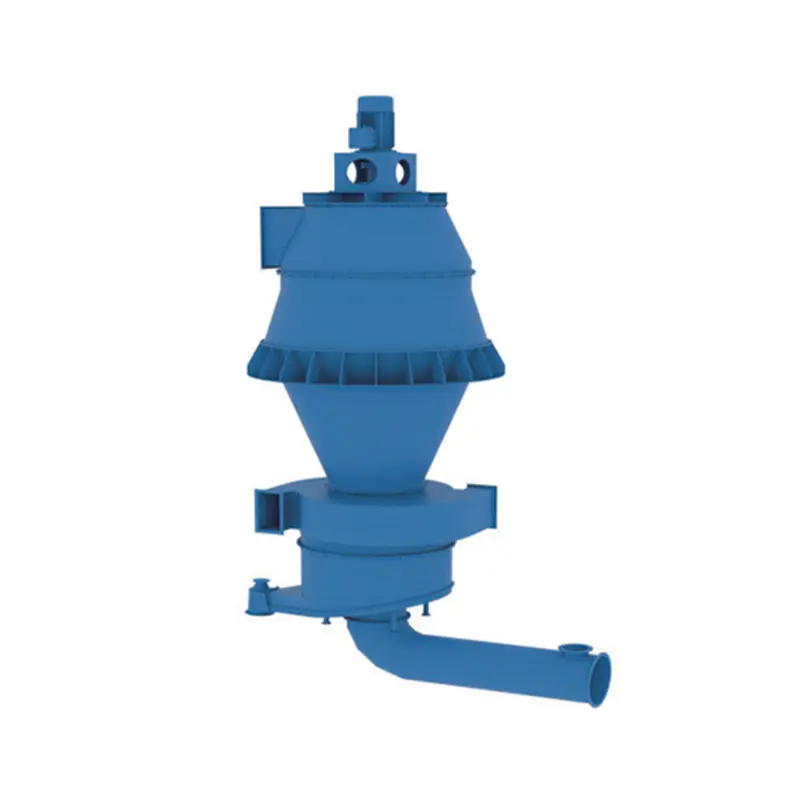
Srdcem procesu je jemné broušení. Kladivové mlýny zvládají hrubou fázi, zatímco vzduchové třídicí mlýny a tryskové mlýny produkují konečnou distribuci velikosti částic. Protože pryskyřice měkne při 50 až 60 stupních Celsia, musí mlýn odvádět teplo tak rychle, jak ho vytváří, a proto na proudění vzduchu a designu chlazení záleží stejně jako na rychlosti rotoru.
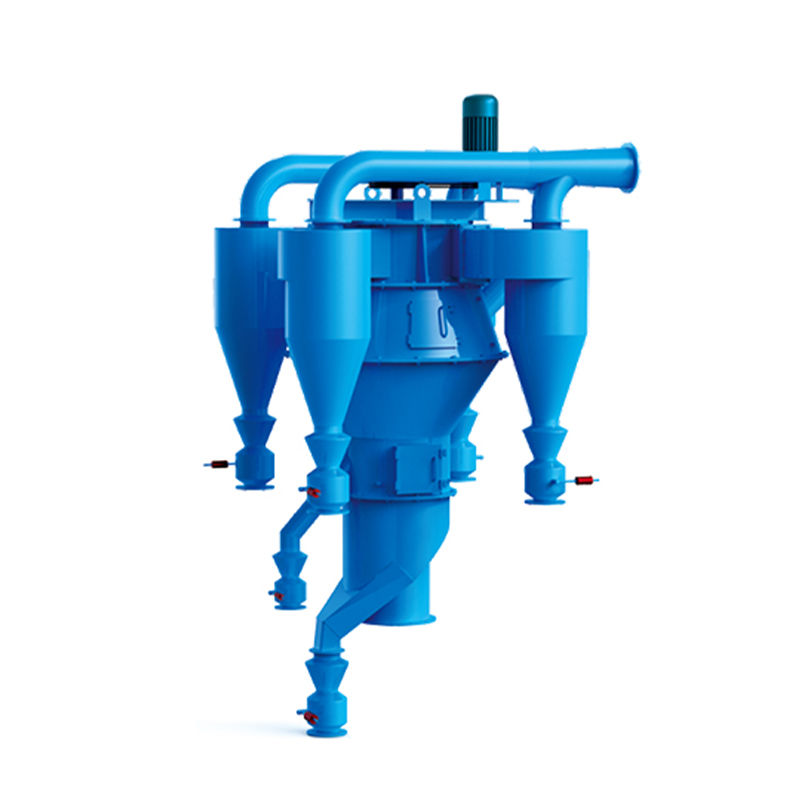
 Mlýn na klasifikaci vzduchu Velikost částic produktu: D50 nastavitelná mezi 1,5 a 45 μm. Zobrazit produkt →
Klasifikace je druhá polovina práce. Práškový povlak má typicky střední velikost částic 30 až 45 mikronů, přičemž jemné částice pod 10 mikronů jsou udržovány na minimu a hrubý okraj nad 100 mikronů je téměř eliminován. Jemné částice způsobují špatnou fluidizaci a prašnou aplikaci, zatímco hrubé částice vytvářejí pomerančovou kůru a nerovné filmy. Udržení pevného bodu řezu je to, co odděluje prášek, který se hladce rozstřikuje s vysokou účinností přenosu, od prášku, který vytváří zmetky a přepracovává. Pokud chcete vidět, jak se tento bod řezu drží v praxi, naše poznámka na jak funguje dynamický klasifikátor prášku prochází mechanismem.
 Třídič vzduchu Velikost částic produktu: D50 se pohybuje od 1 do 45 μm. Účinnost klasifikace: 60 % až 90 %. Výrobní kapacita: 1 až 60 t/h. Zobrazit produkt →
Některé formulace potřebují ještě jeden krok. Kovové pigmenty, vosky a aditiva regulující náboj jsou vázány na základní částice, takže se nemohou oddělit během přepravy nebo stříkání, a speciálně pro tento účel existují modifikační stroje.
 Práškové lakování and modification machine Modifikátory a materiály jsou přesně dávkovány a rovnoměrně přidávány podle směšovacího poměru, čímž je zajištěna okamžitá přesnost směšovacího poměru. To umožňuje vysokou... Zobrazit produkt →
Toto je půda, na které pracujeme každý den. Jiangsu JND staví od roku 2002 zařízení na broušení, klasifikaci, sušení, sběr prachu a úpravu spalin, podporované provinčním technologickým centrem, dlouhou spoluprací s univerzitami jako Southeast University a Tongji University a certifikací ISO 9001, ISO 14001 a OHSAS 18001. Naše mlýny a třídiče slouží výrobcům prášku i cementářskému, chemickému, energetickému a ocelářskému průmyslu a ve všech se objevují stejné technické otázky: jak jemné, jak jednotné a jak konzistentní.
Běžné problémy s práškovým lakováním a jejich příčiny
Většina defektů má původ ve třech proměnných: předúprava, tloušťka filmu a historie tepla. V níže uvedené tabulce jsou uvedeny závady, o kterých slýcháme nejčastěji.
| Defekt | Pravděpodobná příčina | Praktická oprava |
|---|---|---|
| Pomerančová kůra | Film je příliš hustý, prášek je hrubý, vytvrzuje příliš rychle | Snižte výkon, zpřesněte distribuci velikosti částic, zpomalte rampu |
| Špatná přilnavost | Olej, vodní kámen nebo slabý konverzní nátěr | Zkontrolujte stupně odmaštění a fosfátování, ověřte kvalitu oplachové vody |
| Pinholes | Zachycený vzduch nebo vlhkost unikající z podkladu | Předehřejte díl, použijte odplyňovací přísadu, snižte tloušťku filmu |
| Barevný posun | Přepečení nebo nerovnoměrné zatížení trouby | Zkontrolujte teplotu kovu, nejen teplotu vzduchu v troubě |
| Tenké krytí v rozích | Efekt Faradayovy klece | Snižte napětí, zvyšte vzdálenost zbraně, zvažte tribo nabíjení |
Správná prášková stránka procesu
Práškové lakování je přímočarý nápad s náročným dodavatelským řetězcem. Chemie určuje výkon fólie, ale distribuce velikosti částic určuje, jak se stříká, kolik přestřiku obnovíte a jak často vaše linka produkuje zmetky. Několik mikronů driftu na jemném konci rozvodu může proměnit hladkou linii v linii přepracování.
Pokud vyrábíte nátěrový prášek nebo zpracováváte minerální plniva, která se do něj používají, je volba brusného a klasifikačního zařízení se stabilním bodem řezu rozhodnutím s nejvyšším pákovým efektem, které učiníte. Náš tým dimenzuje mlýny a klasifikátory již více než dvě desetiletí a rádi se podíváme na váš materiál, vaši cílovou distribuci a vaši kapacitu, než doporučíme konfiguraci. Spojte se s našimi inženýry a čísla s vámi probereme.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588